Kreyòl ayisyen
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Analiz de teknoloji pwodiksyon estrikti asye
Ⅰ. Apèsi sou lekòl la
Faktori estrikti asyese pwosesis konvèti desen konsepsyon an eleman estriktirèl fizik. Nwayo li se trete materyèl asye nan manm estriktirèl asye ki kalifye an konfòmite ak kondisyon konsepsyon atravè pwosedi pwodiksyon faktori, pandan y ap kenbe pwopriyete yo seksyon nan asye fondamantalman chanje.
Teknoloji pwodiksyon an nan estrikti asye se jeneralman menm jan ak sa yo ki nan fabrikasyon mekanik. Sepandan, bay pwodwi estrikti asye yo finalman reyini sou sit konstriksyon, pwosesis li yo mete pi gwo anfaz sou kontwòl presizyon ak prevansyon deformation.
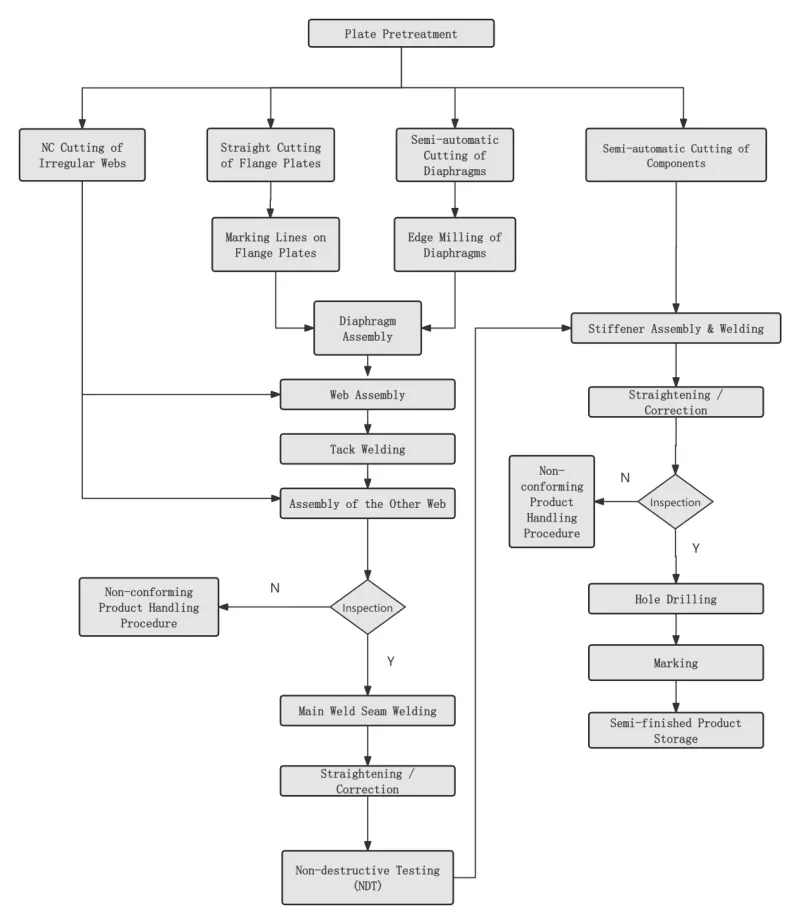
Ⅱ. Pwosesis Flow Chart nan pwodiksyon estrikti asye
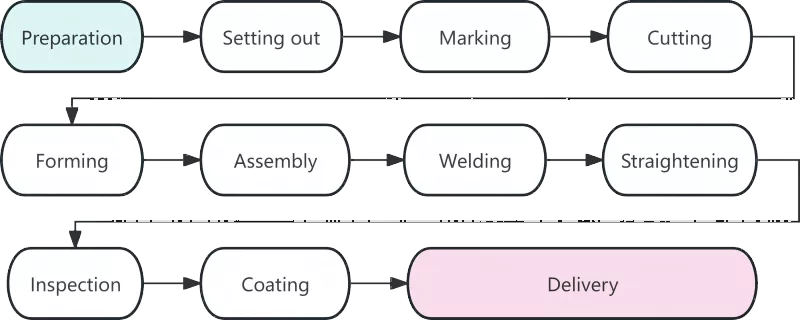
Ⅲ. Analiz detaye sou chak pwosedi travay
|
Pwosesis |
Deskripsyon |
|
Preparasyon materyèl |
Preparasyon materyèl make kòmansman fabwikasyon estrikti asye, ak bon jan kalite li dirèkteman afekte tout pwosedi k ap travay ki vin apre. Travay debaz yo nan etap sa a gen ladan akseptasyon materyèl, redresman ak netwayaj sifas yo. Apre materyèl asye rive nan faktori a, sètifika materyèl yo dwe tcheke kont pwodwi aktyèl yo. Re-enspeksyon sou konpozisyon chimik ak pwopriyete mekanik yo dwe fèt pou asye yo itilize nan pi gwo konpozan estriktirèl. Asye ki defòme ki te koze pandan transpò yo dwe dwate lè l sèvi avèk redresman roulo oswa machin jacking idwolik. Eksperyans montre ke apeprè 80% nan erè dimansyon nan vide rezilta nan matyè premyè ki pa dwat. |
|
Lofting |
Lofting se premye etap kritik pou kontwòl presizyon nan manifakti estrikti asye. Sou platfòm dedye oswa tab layout, teknisyen trase jwenti eleman plen echèl ak plan nan yon rapò 1: 1 an akò ak desen konsepsyon yo defini fòm yo nan pati yo. Anplis verifye dimansyon desen yo, yo dwe rezève alokasyon pou kontraksyon soude jan sa nesesè nan pwosesis ki enpòtan yo. Anjeneral, yo dwe mete yon alokasyon 1 a 1.5 milimèt pou chak soude bou. |
|
Marking |
Konnen tou kòm ekri, make refere a pwosedi lè l sèvi avèk modèl yo make pozisyon twou ak liy machining pou deskripsyon eleman sou plak asye ak seksyon. Prensip "gwo pati premye, ti pati pita" swiv pou maksimize to itilizasyon materyèl. Atravè layout optimize, to itilizasyon materyèl an jeneral ka rive plis pase 85%, epi li ka menm depase 92% apre optimize nidifikasyon. |
|
Koupe |
Koupe se pwosesis pou separe matyè premyè an pati endividyèl sou liy ki make. Metòd koupe endikap yo enkli koupe gaz, koupe plasma ak koupe lazè. Te aplikasyon an toupatou nan teknoloji koupe kontwòl nimerik amelyore presizyon ak efikasite nan fabwikasyon estrikti asye. Gen kèk sifas koupe yo kalifye pou soude dirèk san pwosesis kwen segondè. |
|
Fòme |
Konpozan ki pa lineyè tankou travès koube ak tiyo koube yo dwe fòme atravè koube frèt oswa koube cho. Fwad koube fèt nan tanperati chanm ak aplikab a konpozan koube komen. Pou koube cho, asye yo chofe a 900-1100 ° C anvan koube, ki se adopte pou plak epè oswa konpozan ak ti reyon koube. |
|
Asanble |
Asanble vle di konbine pati trete jan sa mande nan desen ak tanporèman fikse yo pa soude tach. Pwosedi asanble estanda a se jan sa a: Moulen kouti episur nan plak bride → Retire burrs sou plak entènèt → Reyalize pwezante egzak ak yon machin asanble → Ranpli asanble nan yon sèl-sided T-seksyon asye → Baskile asanble a epi fini an jeneral fòme. |
|
Soude |
Soudi se pwosedi debaz nan manifakti estrikti asye ak kondisyon teknik segondè ak kontwòl kalite sevè. Metòd yo souvan itilize soude yo enkli soude otomatik anba dlo, CO₂ gaz pwoteje soude ak kouvwi metal soude arc. |
|
Redresman |
Tèmik estrès ki pwodui pandan soude pral lakòz deformation eleman, ki dwe elimine pa redresman pou retabli fòm orijinal jewometrik la. Metòd redresman komen yo enkli redresman mekanik, redresman flanm dife ak redresman konbine. Chofaj sou menm pozisyon an pa dwe fèt plis pase twa fwa, epi surchof se entèdi entèdi. |
|
Enspeksyon |
Kouri atravè tout pwosesis fabrikasyon an, enspeksyon sèvi kòm yon garanti kle pou bon jan kalite pwodwi. Enspeksyon pwogresiv sitou kouvri enspeksyon matyè premyè, enspeksyon nan pwosesis ak enspeksyon apre soude. Defo fatal tankou fant ak fizyon enkonplè yo pa pèmèt andedan soude. |
|
Kouch |
Kouch bay anti-korozyon ak pwoteksyon dife pou estrikti asye. Sistèm kouch estanda a konsiste de twa kouch: Jadendanfan epoksidik zenk ki rich, rad entèmedyè epoksidik fè, ak an poliyiretàn oswa fluorokarbon. Kouch ki reziste dife dwe aplike nan plizyè rad mens. Tanperati anbyen pou operasyon kouch pa dwe pi ba pase 5 ° C, imidite relatif la pa dwe depase 85%, ak tanperati sifas asye a dwe omwen 3 ° C pi wo pase pwen lawouze a. |
|
Livrezon soti nan faktori |
Livrezon se etap final la nan manifakti estrikti asye. Yo pral bay eleman ki pase enspeksyon final la nimewo seri inik ak mak. Konpozan yo dwe pake an gwoup dapre sekans enstalasyon an. Blòk bwa oswa garnitur kawotchou dwe mete ant eleman yo pou anpeche reyur kouch. |
IV. Tandans Devlopman nan Teknoloji Faktori modèn estrikti Steel
Modèn estrikti asyemanifakti se de pli zan pli entèlijan ak mekanize amelyore presizyon pwodiksyon ak efikasite. Teknoloji kontwòl nimerik, soude otomatik, aplikasyon BIM ak simulation vityèl pou pre-asanble reprezante tandans devlopman nan lavni nan endistri an.
Pwodiksyon estrikti asye se yon sistèm konplè ki gen pwosesis byen konekte, kondisyon presizyon segondè ak kontwòl kalite strik. Chak pwosedi soti nan layout rive nan kouch afekte dirèkteman bon jan kalite a nan pwodwi fini. Avèk aplikasyon an toupatou nan teknoloji entèlijan, yo pral adopte estanda pi sevè pou estrikti asye, ki mennen nan plis amelyorasyon nan bon jan kalite pwodwi.
Nouvèl ki gen rapò
- Ki jan yo chwazi gwosè a apwopriye pou yon konstriksyon ki estab chwal ankadreman asye?
- On-Site Steel Estrikti Asanble + Entegral Levage Konstriksyon Workflow + Konsiderasyon kle
- Poukisa chwazi yon doub kouch prefabrike Steel ankadreman kay konstriksyon pou lavi modèn?
- Nèf Pwen Kle pou Konsepsyon ak Konstriksyon Bilding Faktori Steel Structure
- Ki jan yo ka estrikti asye poul konstriksyon koule amelyore jesyon nan fèm bèt volay?
- Bilding Endistriyèl "Stil Locomotive": Èske biwo 3 etaj la ta dwe fèt an asye oswa konkrè?
Kite m yon mesaj