Kreyòl ayisyen
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
EIHE Steel Structure Bwat Kolòn Pwosesis Flow & Jeni Aplikasyon Reyalizasyon
I. Desen layout jeneral
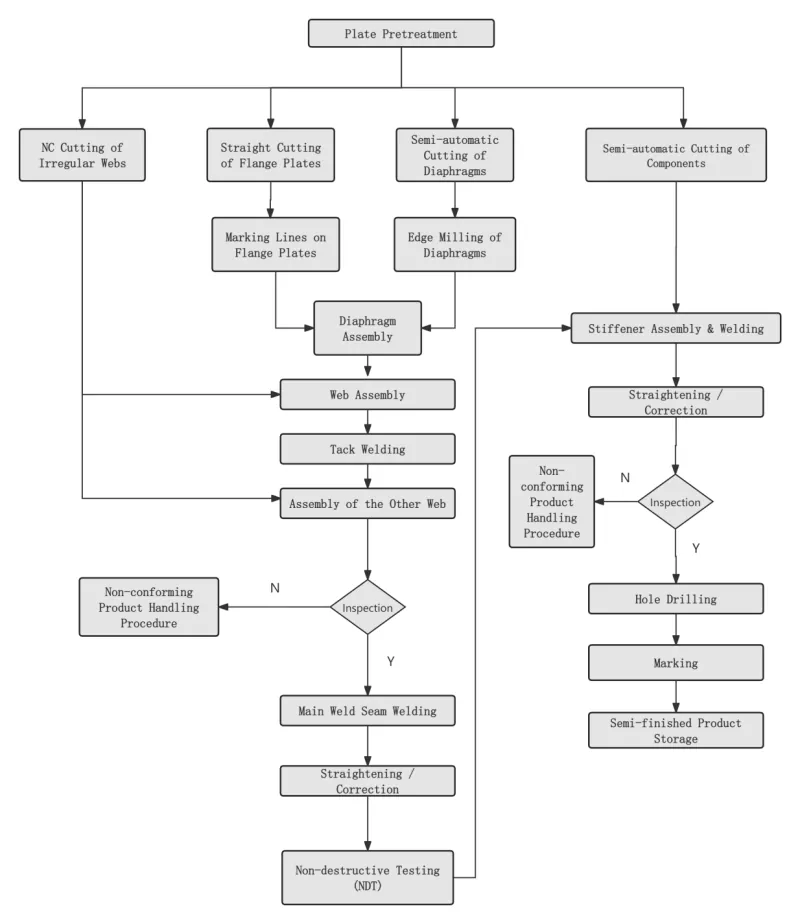
Ⅱ. Pwosesis kle
|
Etap 1 Pretretman sifas plak asye |
Fè an akò ak kondisyon konsepsyon oswa pwosesis anvan plak asye vid. |
|
|
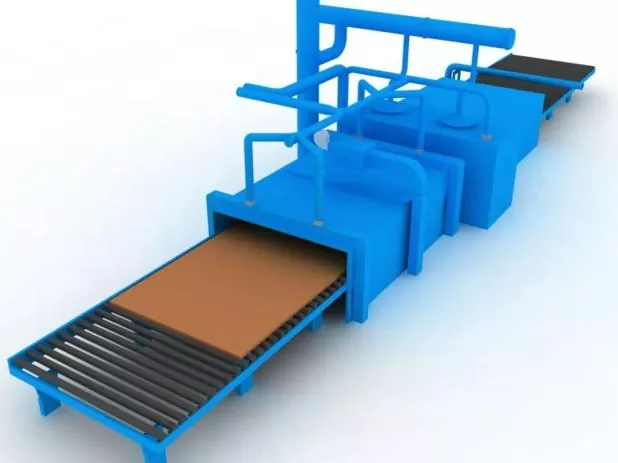
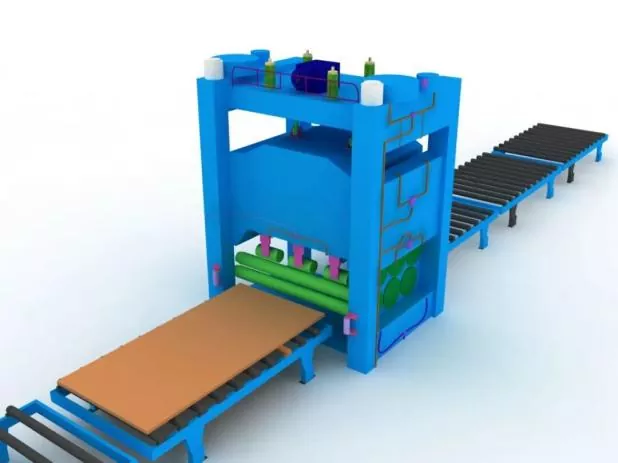
Etap 2 Redresman plak asye |
An jeneral redresman dwe fèt apre pretreatman plak asye pou asire presizyon blanking ak soulaje estrès rezidyèl entèn nan plak asye a. |
|
|
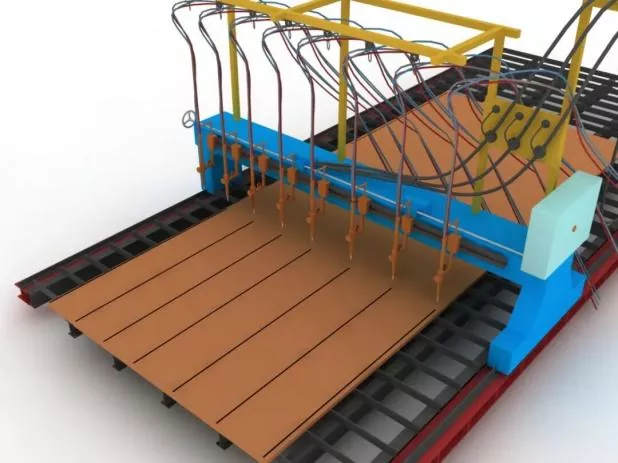
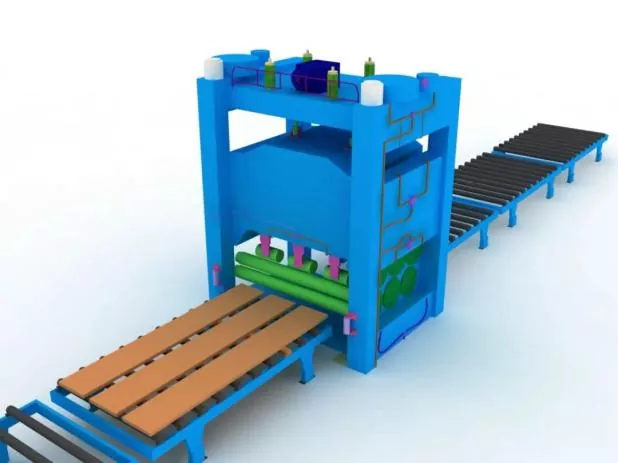
Etap 3 Koupe ak Vide Pati yo |
Anvan koupe, ajiste machin nan koupe, konfime modèl bouch la, epi tcheke estabilite nan presyon lè a. |
|
|
Pandan koupe, prechofe kouti a koupe nan plak asye a an premye, epi estrikteman kontwole vitès la koupe. |
||
|
Etap 4 Redresman Segondè Pati yo |
Fè apre plak asye blanking asire presizyon asanble ak diminye estrès rezidyèl entèn nan plak asye. |
|
|
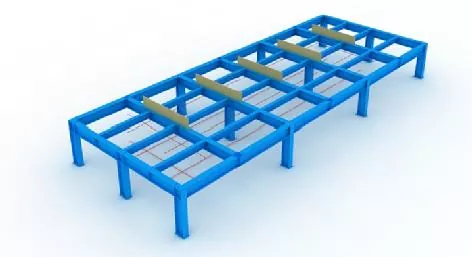
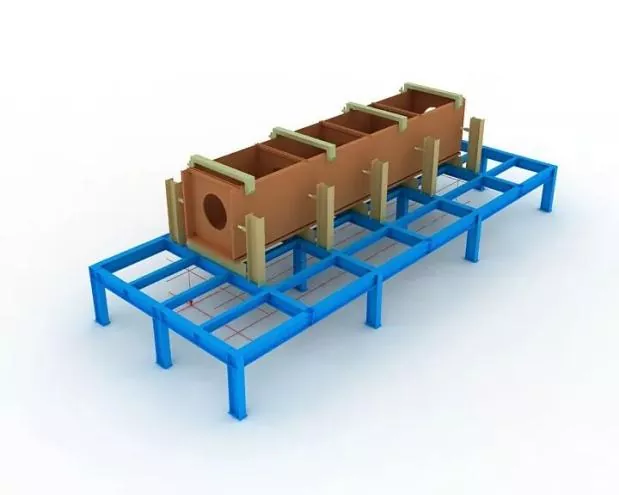
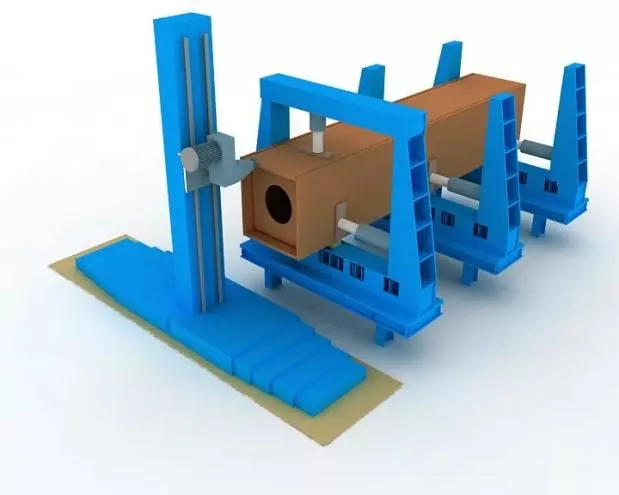
Etap 5 Anviwònman Jig ak Liy Layout |
Anvan asanble, liy layout ak jig yo dwe mete premyèman. |
|
|
Pandan enstalasyon jig, nivo orizontal ouvèti anlè a dwe asire, epi yo dwe garanti ase frigidité ak fòs. |
||
|
Tout jig ak liy layout ka sèlman itilize apre yo fin enspekte ak apwouve pa pèsonèl deziyen. |
||
|
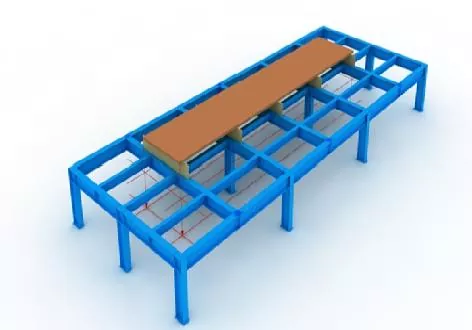
Etap 6 Pozisyon an anba a |
Egzakteman pozisyone pa plumb bob ak liy layout. |
|
|
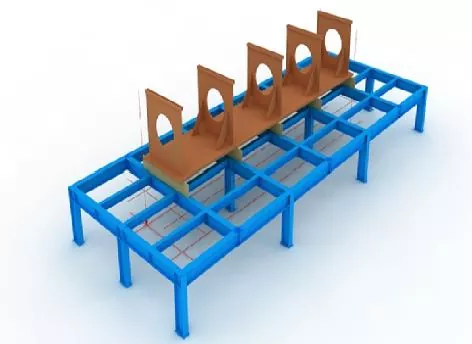
Etap 7 Asanble dyafram |
Anvan asanble dyafragm, make liy pwezante sou panèl ki pi ba a, epi retire rouye k ap flote sou tou de bò liy yo ak yon wou fanm k'ap pile. |
|
|
Apre dyafragm yo bati, ranje yo pa soude tach. |
||
|
Etap 8 Asanble entènèt |
Apre entènèt la reyini ak kalifye, jack li byen sere kont dyafram nan ak yon Jack, Lè sa a, ranje li pa tak soude.
|
|
|
Etap 9 Asanble Panèl Anwo |
Ranpli pwezante egzak panèl anwo a ak bob plumb, Lè sa a, ranje pa soude tack. |
|
|
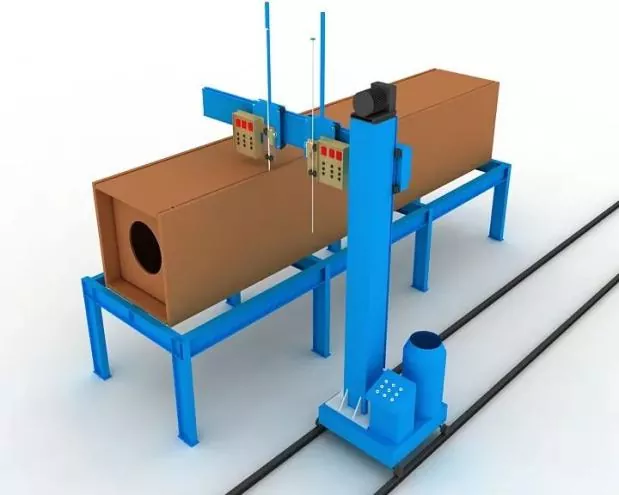
Etap 10 Dyafram Electroslag Welding |
Se sèl-sided electroslag soude adopte pou dyafram. |
|
|
Manch kòb kwiv mete pou kòmanse ak etenn arc yo dwe enstale nan ouvèti anwo ak pi ba nan twou soude electroslag pandan soude. |
||
|
Kouran soude ak vòltaj dwe estrikteman kontwole nan tout pwosesis la soude, epi yo dwe peye atansyon a obsève chanjman nan koulè nan zòn nan soude electroslag sou entènèt la. |
||
|
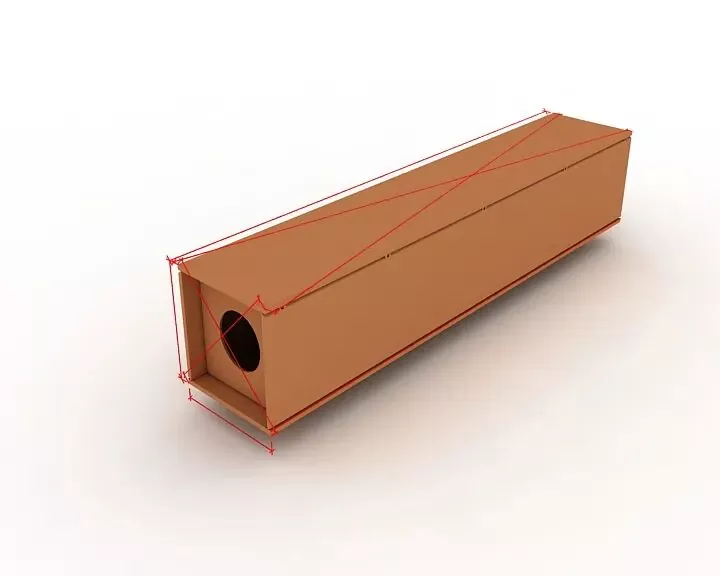
Etap 11 Enspeksyon an jeneral |
Pandan enspeksyon, konsantre sou tcheke si longè eleman, dimansyon dyagonal ak dimansyon seksyon fen satisfè kondisyon konsepsyon ak spesifikasyon, epi korije tout pati ki pa tolerans yo. |
|
|
Etap 12 Fen fraisage |
Mill fè fas a fen apre asanble ak soude. |
|
|
Garanti nivo manm yo ak paralelis ant fen figi ak kouto fraisage. |
||
|
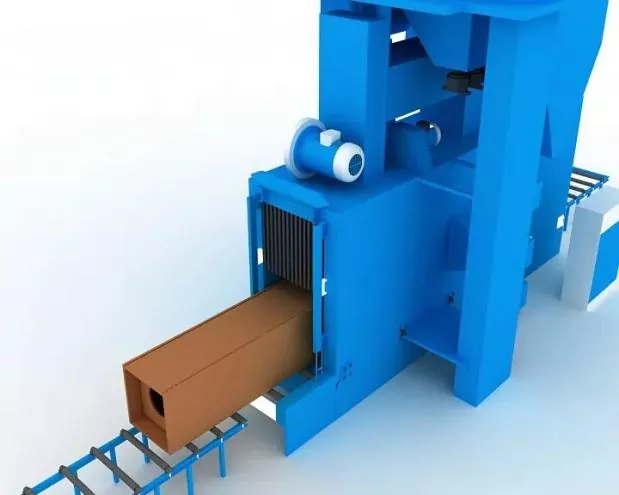
Etap 13 Sab eksplozif ak retire rouye |
Konplete retire rouye pa sab eksplozif jan sa nesesè apre soude, Lè sa a, transfere nan konstriksyon kouch. |
|
Ⅲ. Espesifikasyon pou asanble, pwezante ak soude
|
Presizyon asanble |
Pandan asanble: ● Y ap adopte kontrent apwopriye pou kontwole deformation soude. ● Alokasyon pou kontraksyon soude ak deformation ranvèse rezonab dwe rezève pou kontwole dimansyon eleman yo epi asire fòm kòrèk. |
|
Devyasyon akseptab pou fabwikasyon ak asanble koneksyon soude, ansanm ak tolerans dimansyon eleman estriktirèl yo, dwe konfòme yo ak egzijans Kòd pou Akseptasyon Kalite Konstriksyon Steel Structures (GB 50205). |
|
|
Asanble pwezante soude |
Li dwe aplike pa semi-otomatik solid fil gaz metal arc soude (GMAW). |
|
Soudeur |
Soudeur ki angaje nan soude asanblaj yo dwe kenbe sètifika kalifikasyon korespondan yo espesifye nan spesifikasyon teknik pou soude estrikti asye bilding (JGJ81). |
|
Pozisyon soude yo |
Pozisyon soude tak yo: Tack soude yo dwe evite kòmansman ak fen soude fòmèl yo, epi yo pa dwe mete sou kwen, bor, pwent ak lòt zòn kritik ki gen tandans fè estriktirèl fòs ak defo atizan konn fè. |
|
Pou jwenti T, soude tach: Y ap fèt simetrik sou tou de bò; pandan se tan, tak soude andedan Groove la dwe evite otank posib. Pou soude plen pénétration renur: Tack welding dwe fèt sou renur la pou gouging dèyè, pa egzanp, gouging dèyè. |
|
|
Pozisyon asanblaj ak soude plak sipò soude yo ansanm ak plak ki kouri ak kouri yo dwe konfòme yo ak estanda ki enpòtan yo. |
|
|
Materyèl soude |
Materyèl soude yo itilize pou asanblaj ak soude tak yo dwe konsistan avèk sa yo pou soude fòmèl, sa vle di, yo dwe adopte menm materyèl soude tankou nan soude ofisyèl yo. |
|
Pou soude asanble ant asye wo-fòs ak asye ki ba-fòs, yo dwe chwazi materyèl soude an akò ak klas asye ki ba-fòs. |
Nouvèl ki gen rapò
- Bonjou Jounen Nasyonal soti nan Eihe Steel Structure
- Premye Levage siksè! Pwojè Azi Pasifik Maròk antreprann pa Eihe Steel
- Renouvèlman Kalifikasyon Apwouve! Eihe piti piti ogmante anprent mache mondyal la
- EHSS Steel Estrikti Livrezon pou èpòt & estasyon
- Konsantre sou Devlopman Global: Shandong Steel Structure Industry Association avèk siksè kenbe Konferans Echanj Eksperyans sou Entènasyonalizasyon Endistriyèl
- EHSS sèlman òganize 8yèm Shandong Steel Structure High-Kalite Devlopman Forum & 2026 SSSIA Konferans Anyèl nan Qingdao ak siksè konplè.
Kite m yon mesaj